インスタントティー工場で抽出から乾燥までの間に可溶性固形分が失われる理由 | TheaFlux
インスタントティーにおける可溶性固形分のロスは、単一の問題であることはほとんどありません。抽出収率、清澄性、冷水溶解性、乾燥機供給液の一貫性がどこで損なわれるのか、そして酵素を活用したプロセスがどのように安定した運転ウィンドウの維持に役立つのかを解説します。
Request pricing インスタントティーにおける可溶性固形分のロスは、単一の問題であることはほとんどありません。抽出収率、清澄性、冷水溶解性、乾燥機供給液の一貫性がどこで損なわれるのか、そして酵素を活用したプロセスがどのように安定した運転ウィンドウの維持に役立つのかを解説します。
Request pricingインスタントティー工場では、可溶性固形分が一度の大きなトラブルで失われることは通常ありません。ロスは、湿潤、抽出、分離、保持、濃縮、乾燥といったライン全体で静かに積み重なっていきます。粉末回収率を確認する時点では、最初の原因が濁度の変動、蒸発器のファウリング、乾燥機内の付着物、あるいは冷水溶解性に関するクレームの背後に隠れてしまっていることがあります。
抽出工程の管理者にとって、問題は総収率だけではありません。抽出された茶抽出液のうち、どれだけが回収可能で、ポンプ移送でき、清澄性を保ち、乾燥機に供給できる状態のまま、再現性のある運転ウィンドウ内に維持されるかが重要です。
TheaFluxは、茶抽出プロセス向けの酵素サプライヤーとして、滞留時間、温度プロファイル、抽出液の清澄性、可溶性固形分の回収、下流の乾燥機挙動といった製造現場の制約を踏まえたアプリケーションガイダンスにより、インスタントティー加工メーカーを支援します。
可溶性固形分は、乾燥機の供給タンクに到達する前に失われることがあります。多くの工場では、抽出条件を単に厳しくするのではなく、ロスの連鎖を可視化することが、最も価値の高い改善につながります。
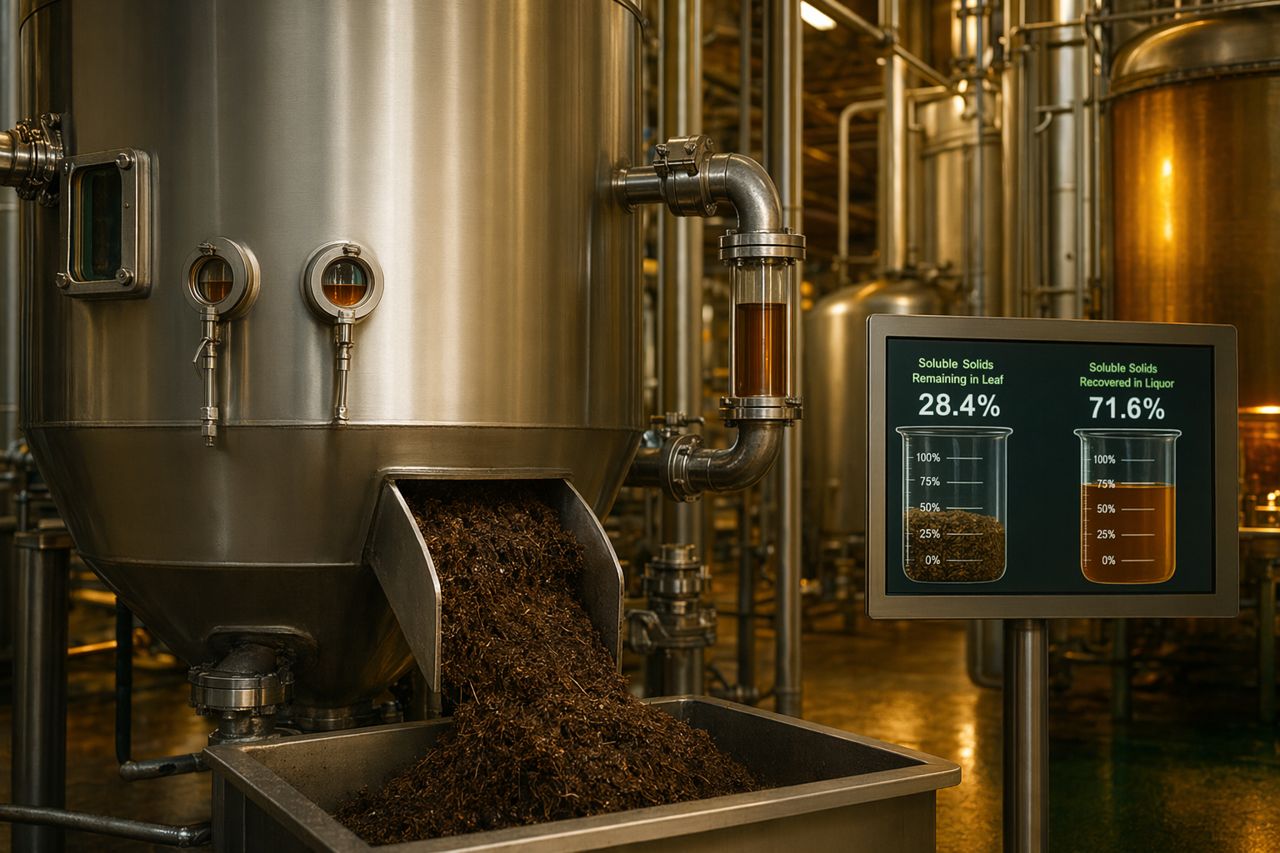
茶葉粒子は、細胞壁構造や結合したコロイド状物質の内部に可溶性成分を保持しています。茶葉層の湿潤が不均一であったり、抽出ウィンドウが保守的すぎたりすると、価値ある抽出成分が抽出残渣の茶葉中に残ってしまいます。
よく見られる症状には、以下があります。
酵素を活用した抽出は、制御されたプロセス条件下で植物組織の構造を開き、より高い温度や長い滞留時間だけに依存せずに可溶性成分の放出を改善するのに役立ちます。
抽出量を増やすことは、必ずしも良い結果につながるとは限りません。分離工程の負荷を高めてしまう場合があるためです。過度なせん断、不適切な茶葉粒度分布、不安定なコロイドは、より多くの微細分を抽出液中に移行させる可能性があります。これらの微細分は、清澄化で除去される際に可溶性成分を一緒に持ち去ることがあります。
確認すべき兆候は以下のとおりです。
目標は最大限に組織を破壊することではありません。目標は、不溶性成分の持ち込みを制御しながら、回収可能な可溶性固形分を得ることです。
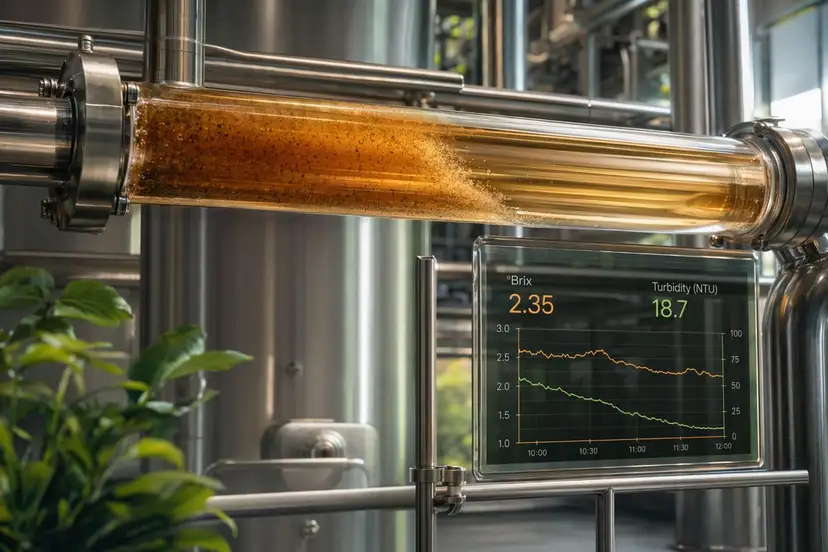
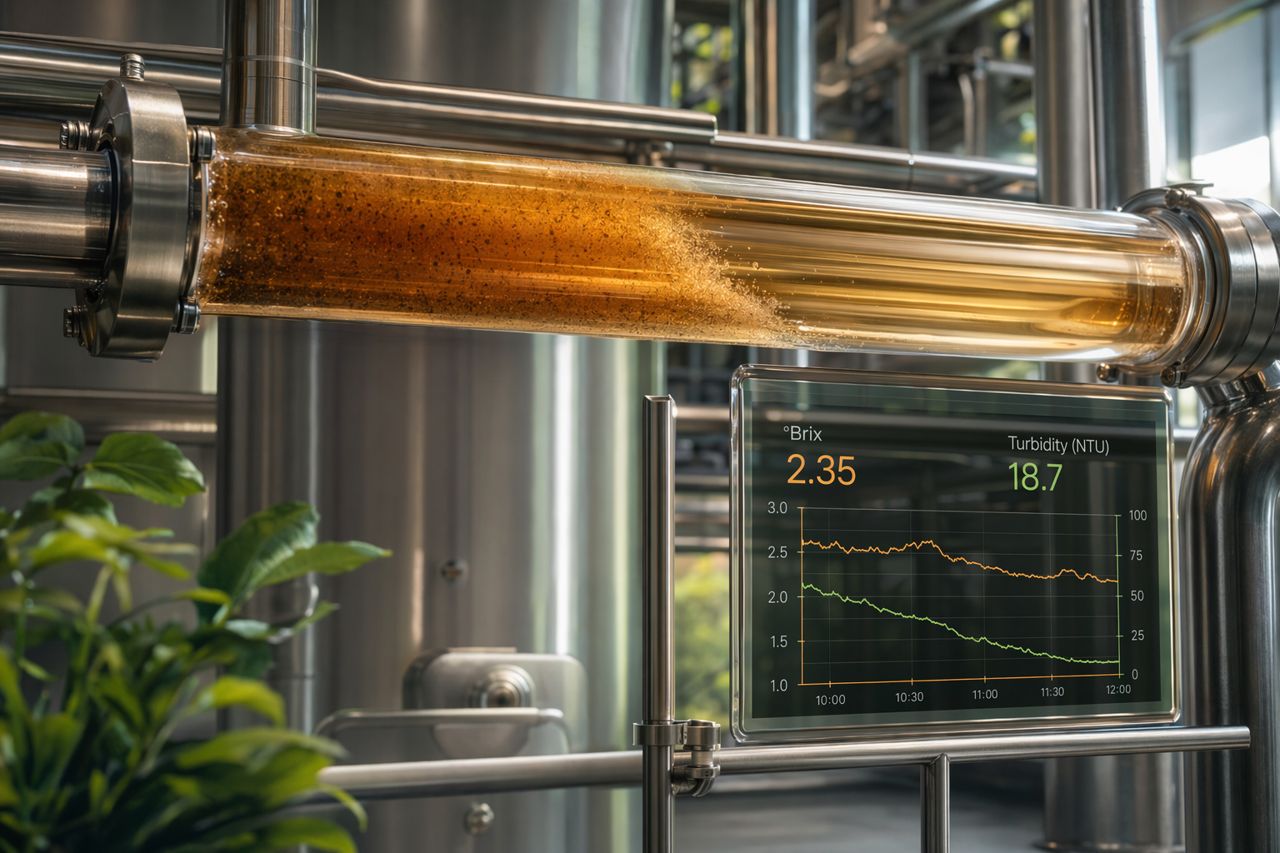
茶抽出液は化学的に活性です。ポリフェノール、タンパク質、ペクチン断片、ミネラル、その他のコロイドは、抽出液が冷却されたり、濃縮されたり、ホールドタンク内で滞留したりする間に会合することがあります。いったんヘイズが形成されると、工場ではろ過や清澄化によってそれを除去することになり、その際に茶由来の価値ある可溶性成分も一緒に失われる可能性があります。
この問題は、以下のような形で現れます。
ここでは酵素の選定が重要です。適切なシステムとは、単に抽出収率を高めるだけのものではありません。清澄性と最終粉末の挙動も保護できる必要があります。
抽出がうまくいった場合でも、抽出液が蒸発工程に入るまで長く待機すると、価値が失われることがあります。温度の変動、微生物管理手順、酸化への曝露、pHの変化は、固形分の挙動を変える可能性があります。
操業上、これにより以下が発生することがあります。
再現性のある抽出ウィンドウには、保持工程も含まれます。濃縮前に抽出液が変化している場合、抽出データだけでは最終粉末収率を説明できません。
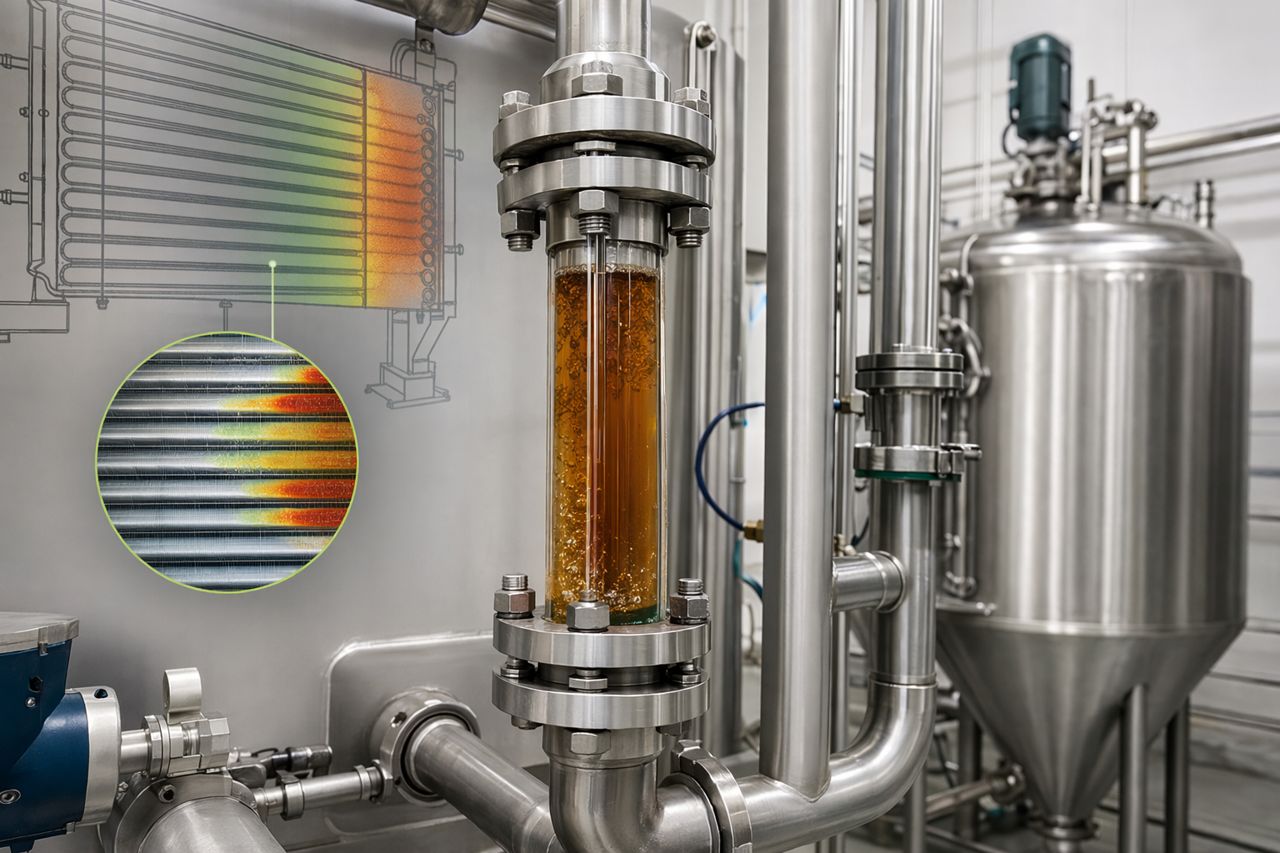
蒸発工程では、価値ある成分と問題要因の両方が濃縮されます。不安定なコロイド、微細分、清澄化が不十分な成分は、伝熱面に付着する可能性があります。ファウリングは効率を低下させ、洗浄までの間、回収可能な茶固形分を装置内に滞留させることがあります。
工場で見られる兆候には、以下があります。
ファウリングの低減は、保全プロジェクトであると同時に収率改善プロジェクトでもあります。付着物の形成が少なければ、より多くの可溶性固形分が、制御された乾燥機供給液として次工程へ進みます。
スプレードライでは、茶抽出液が急速な水分除去にさらされます。供給液の粘度、不溶性成分の負荷、コロイド安定性が目標範囲から外れていると、固形分がチャンバー壁面に付着したり、回収しにくい画分に集まったりすることがあります。
典型的な指標は以下のとおりです。
乾燥機の性能は、多くの場合、上流工程で決まります。抽出と清澄化の品質が、乾燥機に安定した供給液が届くのか、ファウリングを起こしやすい抽出液が届くのかを左右します。
収率ロスに対する一般的な対応として、抽出条件を強めることがあります。これにより初期の可溶性固形分は増える場合がありますが、不溶性成分の負荷、ヘイズ前駆体、粘度、ファウリングリスクも高まる可能性があります。
より重要な問いは、どの固形分が回収されているのか、そして工場がそれらを乾燥工程まで維持できるのか、ということです。
制御された酵素アプローチは、抽出バランスを以下の方向へ移行させるのに役立ちます。
目的は、プロセスをより複雑にすることではありません。抽出ウィンドウを維持しやすくすることです。
可溶性固形分のロスを見つけるには、抽出後の茶葉残渣から最終粉末までのマスバランスをつなげて確認する必要があります。抽出タンクだけを切り離して見ることは避けるべきです。
有用な工場内チェックポイントは以下のとおりです。
これらのデータポイントをまとめて確認すると、通常、ロスのパターンが見えてきます。一部の工場は抽出が制約になっています。別の工場では分離が制約です。多くの場合、抽出から乾燥までの間に抽出液品質が変化することで価値が失われています。
TheaFluxは、インスタントティー加工メーカーが下流工程の性能を見据えて、酵素を活用した抽出を評価できるよう支援します。私たちは抽出槽だけでなく、生産経路全体に焦点を当てています。
当社のアプリケーションに関する協議では、通常、以下の内容を扱います。
これは、工場がろ過、蒸発、乾燥に新たな問題を生じさせずに収率を高めようとしている場合に、特に重要です。
可溶性固形分回収プロジェクトを適切に進めるには、段階的な取り組みが必要です。まずロスマップを作成し、その後プロセスを調整します。
固形分が茶葉中に残っているのか、清澄化で除去されているのか、濃縮工程で付着しているのか、乾燥工程で失われているのかを確認します。各パターンには異なる対策が必要です。
抽出液が安定した状態を維持して初めて、回収には価値があります。収率とあわせて、濁度、粘度挙動、保持時間による変化を追跡します。
酵素の選定は、既存工場の制約に適合している必要があります。最良の解決策は、実用的な温度、滞留時間、洗浄スケジュールの範囲内で機能します。
抽出固形分だけで評価を止めてはいけません。セパレーター負荷、蒸発器の挙動、乾燥機での回収率、最終粉末の溶解性を確認します。
目標とする反応が確認できたら、原料のばらつきがあっても改善が維持されるよう、供給原料の調製、添加ポイント、接触時間、モニタリング計画を固定化します。
抽出から乾燥までの間に生じる可溶性固形分のロスは、単一の抽出不足ではなく、抽出液品質の不安定さに起因することが多くあります。最も確実に回収率を改善している工場は、抽出収率を清澄性、冷水溶解性、ファウリング管理、乾燥機供給液の一貫性と結び付けて評価しています。
インスタントティーラインで、抽出後の茶葉残渣、リジェクト流、蒸発器付着物、乾燥機内の堆積物に価値が残っている場合、TheaFluxはプロセスウィンドウを確認し、回収可能な収率に向けた酵素活用アプローチを提案できます。
抽出改善試験を計画している場合、またはインスタントティー生産向けの酵素オプションを比較している場合は、オンサイトの見積もり依頼フォームから、プロセス目標、茶の種類、現在のボトルネックをお知らせください。TheaFluxは、貴社工場に適した実践的な供給およびアプリケーションに関するご相談で対応します。
Tell us your application and volume — we reply with pricing and lead time.