Pourquoi les usines de thé instantané perdent des solides solubles entre l’extraction et le séchage
Les usines de thé instantané ne perdent généralement pas leurs solides solubles à cause d’une seule défaillance majeure. Les pertes s’accumulent discrètement tout au long de la ligne : pendant le mouillage, l’extraction, la séparation, le stockage intermédiaire, la concentration et le séchage. Lorsque la récupération de poudre est analysée, la cause initiale peut être masquée par une dérive de turbidité, l’encrassement de l’évaporateur, des dépôts dans le sécheur ou des réclamations liées à la solubilité à froid.
Pour les responsables d’extraction, l’enjeu ne se limite pas au rendement total. Il s’agit de savoir quelle part de la liqueur de thé extraite reste récupérable, pompable, limpide et prête pour le séchage dans une fenêtre opératoire répétable.
TheaFlux accompagne les transformateurs de thé instantané en tant que fournisseur d’enzymes pour les procédés d’extraction du thé, avec un support applicatif conçu autour des contraintes de production : temps de séjour, profil de température, limpidité de la liqueur, récupération des solides solubles et comportement en aval au séchage.
La chaîne des pertes : où disparaissent les solides solubles
Les solides solubles peuvent être perdus avant même d’atteindre la cuve d’alimentation du sécheur. Dans la plupart des usines, les améliorations les plus rentables viennent de la cartographie de cette chaîne de pertes, et non d’une simple intensification de l’extraction.
1. Libération incomplète depuis la structure des feuilles
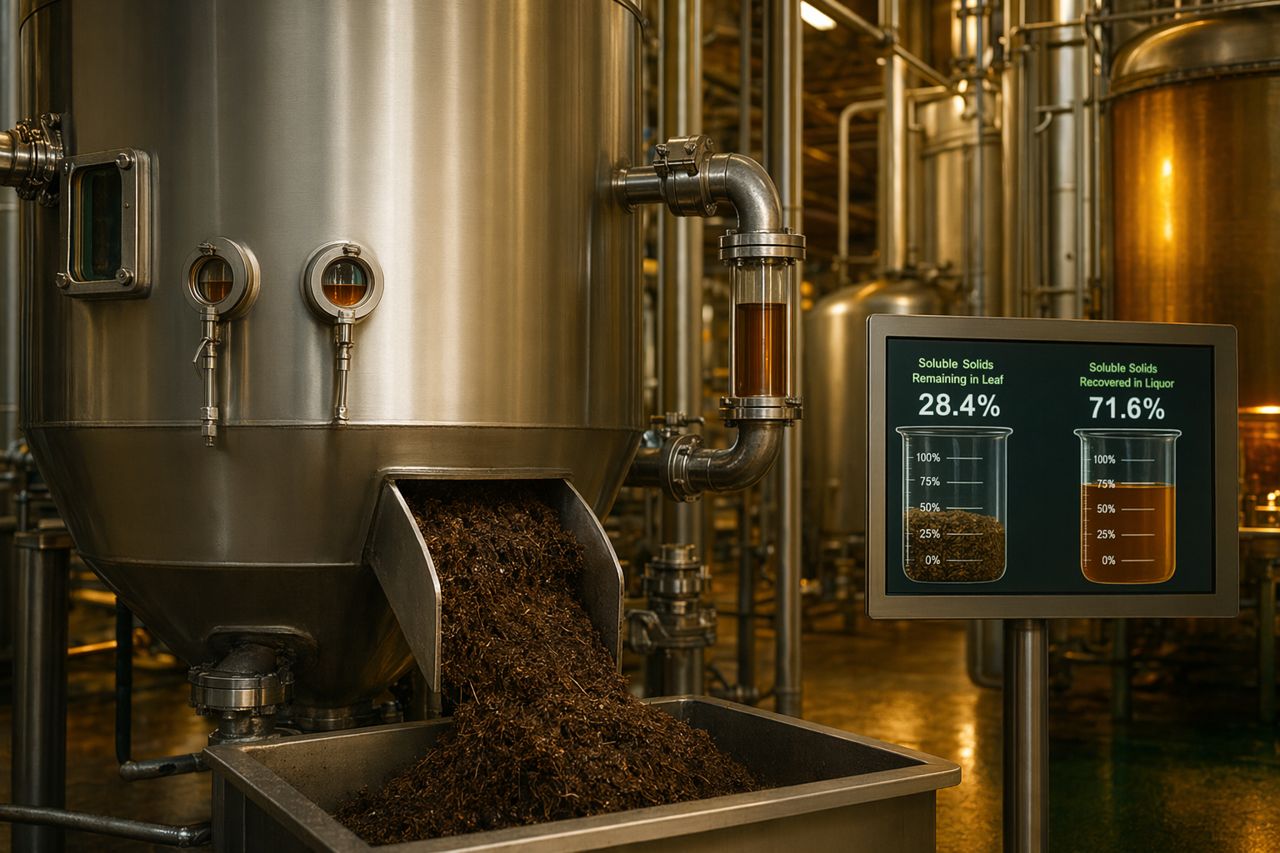
Les particules de feuilles de thé retiennent des composants solubles dans les structures des parois cellulaires et dans des matières colloïdales liées. Si le lit de feuilles est mouillé de façon irrégulière ou si la fenêtre d’extraction est trop prudente, une part précieuse de l’extrait reste piégée dans les feuilles épuisées.
Les symptômes courants incluent :
- Une teneur en solides plus élevée que prévu dans les feuilles de thé épuisées
- Une concentration variable de l’extrait de première étape
- Un besoin de réextraction plus agressive pour atteindre les solides cibles
- Un temps d’extraction prolongé avec une récupération supplémentaire limitée
L’extraction soutenue par des enzymes peut aider à ouvrir la structure végétale dans des conditions de procédé maîtrisées, améliorant la libération des solubles sans dépendre uniquement de températures plus sévères ou de temps de séjour plus longs.
2. Surcharge en particules fines après extraction
Extraire davantage n’est pas toujours bénéfique si cela crée une charge excessive pour la séparation. Un cisaillement trop important, une mauvaise distribution granulométrique des feuilles ou des colloïdes instables peuvent entraîner davantage de fines dans la liqueur. Ces fines peuvent emporter avec elles de la matière soluble lorsqu’elles sont retirées lors de la clarification.
Points à surveiller :
- Augmentation du volume de boues au séparateur
- Pertes de solides plus élevées dans les rejets de décanteur ou de centrifugeuse
- Pics de turbidité après des changements d’étape d’extraction
- Colmatage des filtres lors des changements de campagne
L’objectif n’est pas la disruption maximale. L’objectif est d’obtenir des solides solubles récupérables avec un entraînement contrôlé des insolubles.
3. Formation de trouble et précipitation colloïdale
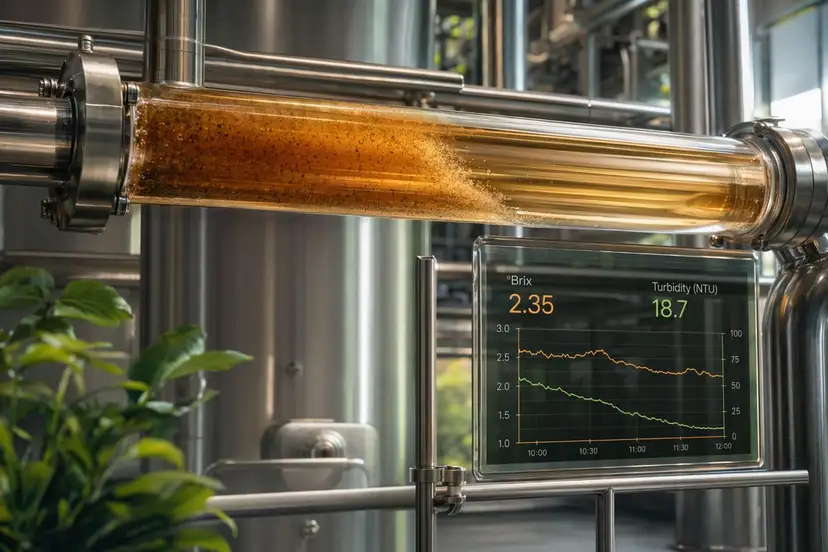
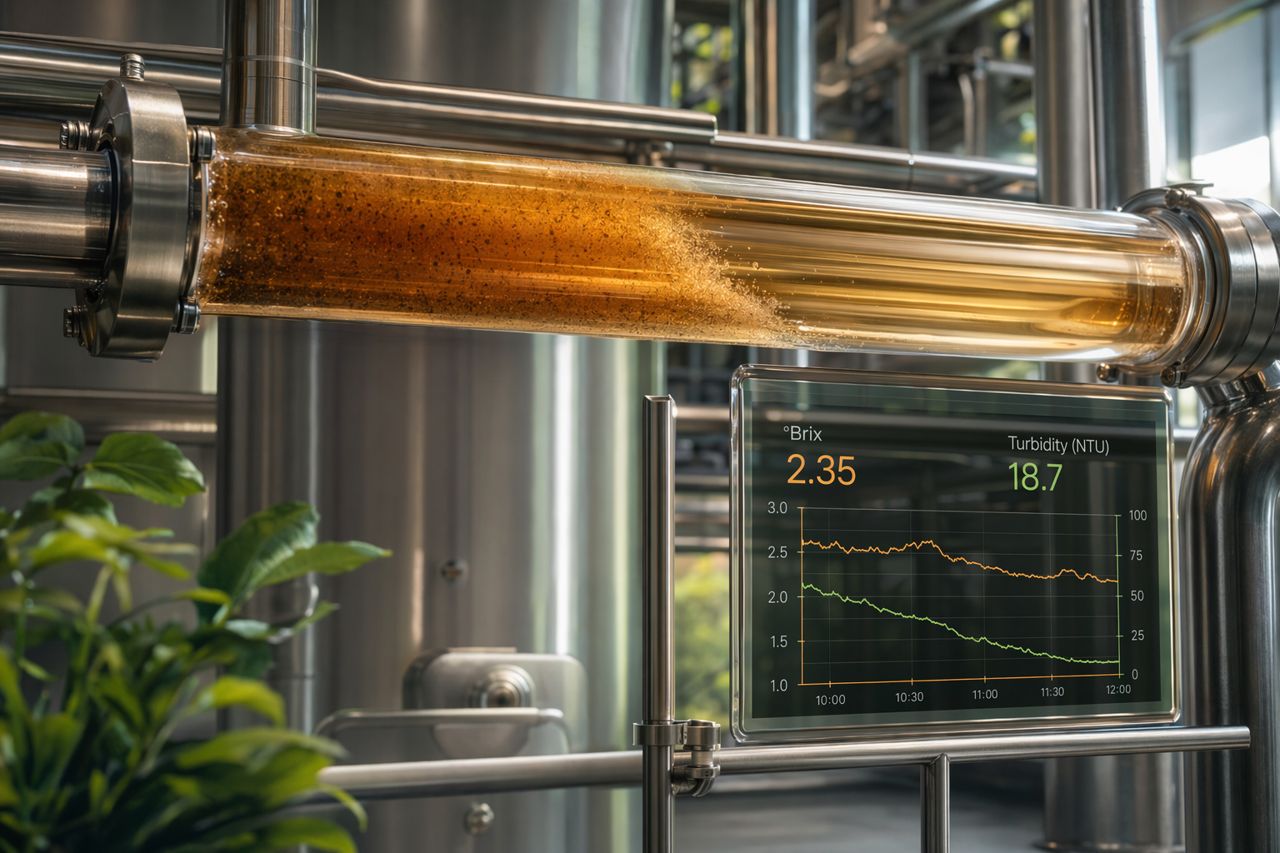
La liqueur de thé est chimiquement active. Les polyphénols, protéines, fragments pectiques, minéraux et autres colloïdes peuvent s’associer lorsque la liqueur refroidit, se concentre ou reste en cuve de maintien. Une fois le trouble formé, l’usine peut l’éliminer par filtration ou clarification, emportant avec lui une valeur soluble issue du thé.
Cela se manifeste par :
- Une liqueur limpide en sortie d’extraction, puis trouble avant évaporation
- Des échecs de solubilité à froid après séchage
- Une filtration de polissage plus fréquente
- Des sédiments foncés ou la formation d’anneaux dans les cuves de maintien
Le choix de l’enzyme est déterminant ici. Le bon système ne consiste pas seulement à augmenter le rendement d’extraction ; il doit aussi préserver la limpidité et le comportement de la poudre finie.
4. Dérive pendant le temps de maintien avant concentration
Même une extraction performante peut perdre de la valeur si la liqueur attend trop longtemps avant l’évaporation. Les variations de température, les procédures de maîtrise microbiologique, l’exposition à l’oxydation et les mouvements de pH peuvent modifier le comportement des solides.
Sur le plan opérationnel, cela peut entraîner :
- Une turbidité croissante au cours du poste
- Une réponse variable de l’alimentation dans l’évaporateur
- Des solides à l’entrée du sécheur irréguliers
- Des lots de poudre qui ne se dissolvent pas de la même manière
Une fenêtre d’extraction répétable inclut l’étape de maintien. Si la liqueur évolue avant la concentration, les données d’extraction seules n’expliqueront pas le rendement final en poudre.
5. Encrassement de l’évaporateur et rétention de solides
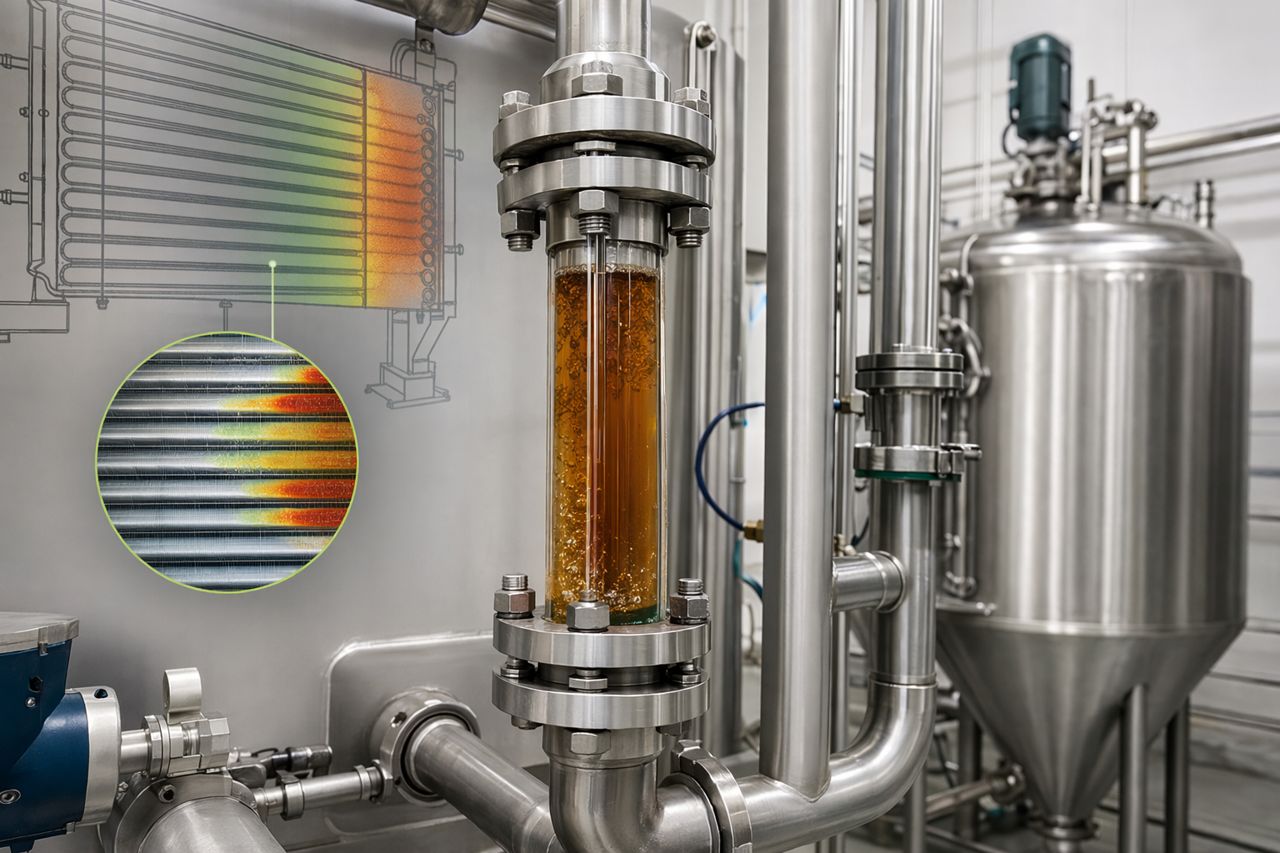
L’évaporation concentre à la fois la valeur et les problèmes. Les colloïdes instables, fines ou composants mal clarifiés peuvent se déposer sur les surfaces d’échange thermique. L’encrassement réduit l’efficacité et peut retenir des solides de thé récupérables jusqu’au nettoyage.
Signes observables en usine :
- Durée de campagne d’évaporation plus courte
- Augmentation du différentiel de température pendant la marche
- Davantage de solides récupérés dans les flux de nettoyage
- Limitations du débit d’alimentation avant le sécheur
Réduire l’encrassement est souvent autant un projet de rendement qu’un projet de maintenance. Moins de dépôts signifie que davantage de solides solubles poursuivent leur chemin sous forme d’alimentation maîtrisée du sécheur.
6. Accumulation sur les parois du sécheur et perte de récupération de poudre
Le séchage par atomisation expose la liqueur de thé à une élimination rapide de l’eau. Si la viscosité de l’alimentation, la charge insoluble ou la stabilité colloïdale n’est pas dans la cible, les solides peuvent adhérer aux parois de la chambre ou se retrouver dans des fractions moins récupérables.
Indicateurs typiques :
- Augmentation des dépôts dans la chambre
- Récupération de poudre plus faible à solides d’alimentation équivalents
- Dépôts plus foncés lors des longues campagnes
- Variabilité accrue de la densité apparente et de la solubilité instantanée
La performance du sécheur se décide souvent en amont. La qualité de l’extraction et de la clarification détermine si le sécheur reçoit une alimentation stable ou une liqueur sujette à l’encrassement.
Pourquoi intensifier l’extraction peut se retourner contre le procédé
Une réaction courante face à une perte de rendement consiste à augmenter la sévérité de l’extraction. Cela peut accroître les solides solubles initiaux, mais aussi augmenter la charge insoluble, les précurseurs de trouble, la viscosité et le risque d’encrassement.
La meilleure question est la suivante : quels solides sont récupérés, et l’usine peut-elle les conserver jusqu’au séchage ?
Une approche enzymatique maîtrisée peut aider à orienter l’équilibre d’extraction vers :
- Des solides solubles récupérables plus élevés
- Un entraînement d’insolubles évitable plus faible
- Un profil de turbidité plus stable
- Un meilleur potentiel de solubilité à froid
- Une charge réduite sur la filtration et l’évaporation
- Un comportement plus régulier de l’alimentation du sécheur
L’objectif n’est pas de rendre le procédé plus complexe. Il est de rendre la fenêtre d’extraction plus facile à maintenir.
Ce qu’il faut mesurer sur l’ensemble de la ligne
Pour identifier les pertes de solides solubles, il faut relier le bilan matière depuis les feuilles épuisées jusqu’à la poudre finale. Évitez d’analyser les cuves d’extraction de manière isolée.
Points de contrôle utiles en usine :
- Solides restant dans les feuilles épuisées après extraction
- Concentration de la liqueur d’extrait après chaque étape
- Turbidité avant et après clarification
- Boues ou solides rejetés par les séparateurs et filtres
- Évolution de la limpidité en cuve de maintien
- Durée de marche de l’évaporateur et pertes au nettoyage
- Régularité de l’alimentation du sécheur et taux de dépôts en chambre
- Récupération de la poudre finie et solubilité à froid
Lorsque ces points de données sont examinés ensemble, le schéma des pertes devient généralement visible. Certaines usines sont limitées par l’extraction. D’autres par la séparation. Beaucoup perdent de la valeur parce que la qualité de la liqueur évolue entre l’extraction et le séchage.
Où TheaFlux intervient dans le procédé
TheaFlux aide les transformateurs de thé instantané à évaluer l’extraction soutenue par des enzymes en tenant compte des performances en aval. Nous nous concentrons sur l’ensemble du parcours de production, et pas seulement sur la cuve d’extraction.
Nos échanges applicatifs couvrent généralement :
- Le type de thé et la variabilité de la matière première
- La température d’extraction et la fenêtre de temps de séjour
- Le ratio liqueur/feuilles et la conception de l’extraction par étapes
- Le °Brix cible et le profil de turbidité
- La méthode de clarification et le comportement des flux de rejet
- Les contraintes d’encrassement de l’évaporateur
- Les exigences d’alimentation du sécheur par atomisation
- Les objectifs de limpidité de la poudre finie et de solubilité à froid
C’est particulièrement important lorsqu’une usine cherche à augmenter son rendement sans créer de nouveaux problèmes en filtration, évaporation ou séchage.
Pistes d’amélioration pratiques
Un projet efficace de récupération des solides solubles doit être mené par étapes. Commencez par cartographier les pertes, puis ajustez le procédé.
Étape 1 : définir le point de perte actuel
Confirmez si les solides restent dans les feuilles, sont éliminés lors de la clarification, se déposent pendant la concentration ou sont perdus au séchage. Chaque schéma appelle une intervention différente.
Étape 2 : protéger la qualité de la liqueur
La récupération n’a de valeur que si la liqueur reste stable. Suivez la turbidité, le comportement de viscosité et les évolutions pendant le temps de maintien en parallèle du rendement.
Étape 3 : tester le support enzymatique dans la fenêtre réelle
Le choix des enzymes doit correspondre aux contraintes existantes de l’usine. La meilleure solution fonctionne dans les conditions pratiques de température, de temps de séjour et de programmes de nettoyage.
Étape 4 : valider les effets en aval
Ne vous arrêtez pas aux solides extraits. Confirmez la charge des séparateurs, le comportement de l’évaporateur, la récupération au sécheur et la solubilité de la poudre finie.
Étape 5 : standardiser la fenêtre opératoire
Une fois la réponse cible confirmée, verrouillez la préparation de l’alimentation, le point de dosage, le temps de contact et le plan de suivi afin que l’amélioration résiste aux variations de matière première.
Le point essentiel à retenir
Les pertes de solides solubles entre extraction et séchage résultent souvent d’une qualité de liqueur instable, et non d’un simple déficit d’extraction. Les usines qui améliorent la récupération de la manière la plus fiable sont celles qui relient le rendement d’extraction à la limpidité, à la solubilité à froid, à la maîtrise de l’encrassement et à la régularité de l’alimentation du sécheur.
Si votre ligne de thé instantané laisse de la valeur dans les feuilles épuisées, les flux de rejet, les dépôts d’évaporateur ou les accumulations dans le sécheur, TheaFlux peut vous aider à examiner la fenêtre de procédé et à recommander une approche enzymatique orientée vers le rendement récupérable.
Demander un devis
Vous planifiez un essai d’amélioration de l’extraction ou comparez des options enzymatiques pour la production de thé instantané ? Partagez vos objectifs de procédé, votre type de thé et votre goulot d’étranglement actuel via le formulaire demande de devis du site. TheaFlux vous répondra avec une proposition pratique d’approvisionnement et un échange applicatif adapté à votre usine.